Quando uma bomba pneumática congela, o problema raramente está apenas na bomba. A formação de gelo no silenciador, na descarga de ar ou na válvula piloto costuma indicar que o ar comprimido chega ao equipamento com umidade excessiva ou que a aplicação exige mais do sistema pneumático do que ele consegue fornecer. O resultado é conhecido pela manutenção: perda de vazão, ciclos irregulares, travamento e parada não programada.
Em bombas pneumáticas de duplo diafragma, o resfriamento do ar durante a exaustão é uma consequência física normal da operação. O ponto crítico começa quando a temperatura cai o suficiente para condensar e congelar a água presente na linha. Corrigir a causa exige analisar o conjunto – geração, tratamento e distribuição do ar, condição de operação e especificação da bomba.
Por que a bomba pneumática congela?
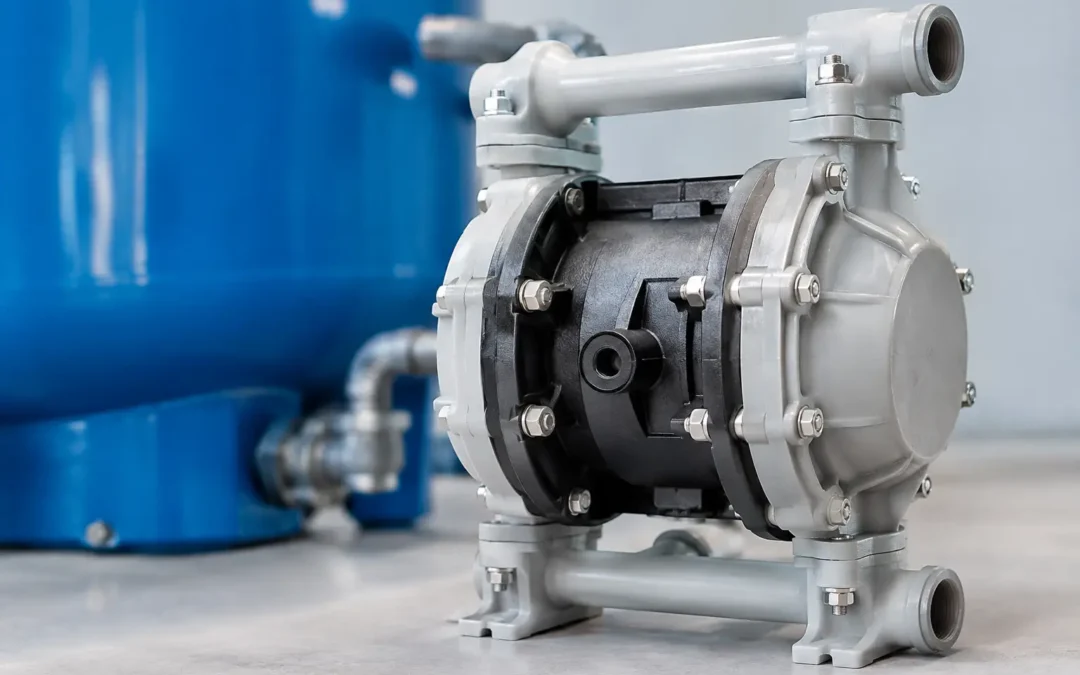
A bomba pneumática utiliza ar comprimido para movimentar alternadamente os diafragmas. Após atuar no motor pneumático, esse ar é liberado para a atmosfera. Na expansão, há queda de pressão e de temperatura. Em ciclos contínuos, com vazão elevada ou ar de entrada muito úmido, esse resfriamento se intensifica.
Se houver vapor d’água no ar, ele pode se condensar e formar gelo nas regiões mais frias, especialmente na saída de exaustão, no silenciador e nos canais internos da válvula de ar. A bomba perde eficiência porque o fluxo de escape fica restrito. Em casos mais severos, a válvula piloto trava e o equipamento para de ciclar.
Há uma diferença importante entre uma leve formação de gelo externa e um congelamento que compromete a operação. Uma camada superficial no silenciador pode ocorrer em aplicações de trabalho intenso. Porém, redução de ciclos, oscilação de pressão, ruído diferente ou parada após alguns minutos de operação são sinais de que a condição não deve ser tratada como normal.
Umidade no ar comprimido é a causa mais frequente
O compressor aspira ar atmosférico, que naturalmente contém umidade. Durante a compressão, essa água se concentra. Sem pós-resfriador eficiente, separador de condensado, drenos funcionais e secagem adequada, a rede transporta umidade até o ponto de uso.
Filtros comuns de linha retêm partículas e parte da água líquida, mas não removem todo o vapor d’água. Por isso, uma unidade de preparação de ar instalada próxima à bomba não substitui, por si só, um secador corretamente dimensionado para a demanda da planta. Se o ponto de orvalho do ar for incompatível com a temperatura atingida na expansão, o gelo continuará aparecendo.
Consumo elevado e operação contínua aceleram o resfriamento
Bombas maiores, pressões de alimentação elevadas e operação sem interrupção expandem mais ar por hora. Quanto maior for o volume de ar descarregado, maior tende a ser a queda de temperatura na exaustão. Transferências rápidas, recirculação constante e processos em que a bomba trabalha próxima ao limite de vazão merecem atenção especial.
Aumentar indiscriminadamente a pressão do ar para obter mais vazão pode piorar o cenário. Além de ampliar o consumo de ar e o resfriamento, a prática pode elevar o desgaste de diafragmas, sedes e esferas. A vazão deve ser obtida pela seleção correta da bomba, pelo dimensionamento das tubulações e pela avaliação da viscosidade, altura manométrica e características do fluido.
Como identificar a causa do congelamento
O diagnóstico deve começar pelo comportamento do sistema, não pela troca imediata de peças. Verifique se o congelamento ocorre logo após a partida, apenas em turnos longos ou em dias frios. Também é necessário observar se outras máquinas pneumáticas da mesma rede apresentam água, queda de pressão ou falhas semelhantes.
Na inspeção, avalie a presença de água no copo do filtro, o funcionamento dos drenos automáticos e manuais, a condição do separador de condensado e os registros do secador de ar. Drenos travados são uma causa simples e recorrente de contaminação da rede. Também confira se há pontos baixos na tubulação sem purgadores, pois eles acumulam condensado e o deslocam de forma intermitente até a bomba.
A pressão deve ser medida na entrada da bomba durante o funcionamento, e não somente no compressor ou em uma linha sem consumo. Uma queda significativa sob carga pode indicar mangueira subdimensionada, conexões restritivas, filtro saturado ou capacidade insuficiente de geração de ar. Esses fatores não são a origem direta do gelo, mas levam operadores a aumentar a pressão e agravam o problema.
Atenção ao silenciador e à descarga de ar
Um silenciador contaminado por óleo, água, poeira ou gelo restringe a exaustão. A contrapressão resultante reduz o desempenho e pode impedir o ciclo da válvula de ar. Remover o silenciador apenas para testar a bomba pode ajudar a confirmar a restrição, desde que o procedimento seja feito com segurança e sem expor pessoas ao ruído ou a possíveis resíduos liberados pela exaustão.
O teste não deve se tornar uma solução permanente. A descarga de ar precisa permanecer direcionada e controlada, especialmente em áreas classificadas, operações com produtos voláteis ou processos que exigem contenção. Em algumas aplicações, a exaustão pode ser conduzida para um local seguro, mas essa alteração precisa considerar contrapressão admissível, diâmetro da linha e recomendação do fabricante.
Medidas para evitar que a bomba pneumática congele
A ação mais eficaz é fornecer ar seco e limpo no ponto de uso. O tipo de secador depende da qualidade de ar exigida, da temperatura ambiente, da pressão da rede e do perfil de consumo. Secadores por refrigeração atendem muitas aplicações industriais, enquanto secadores por adsorção são indicados quando se necessita de ponto de orvalho mais baixo ou quando há risco de temperaturas reduzidas na instalação.
O tratamento deve combinar separação de condensado, filtragem e drenagem confiável. O dimensionamento importa: um filtro ou secador calculado para a vazão média pode falhar quando diversas bombas entram em operação ao mesmo tempo. A capacidade deve considerar picos de demanda e as condições reais de entrada do ar, não apenas o valor nominal informado em catálogo.
Outro cuidado é instalar os componentes de preparação de ar com acesso para inspeção e manutenção. Copos cheios, elementos filtrantes saturados e drenos sem revisão anulam rapidamente o benefício de um sistema bem especificado. Uma rotina simples de verificação reduz paradas e evita que a bomba seja responsabilizada por uma falha da rede pneumática.
Quando a aplicação tem alto ciclo, vale revisar se a bomba está trabalhando na faixa mais adequada. Uma unidade muito pequena, operando sempre no limite, pode atender à vazão em testes pontuais, mas terá maior consumo de ar, pulsação mais intensa e maior tendência a congelamento. Em contrapartida, superdimensionar também aumenta custo de aquisição e pode dificultar o controle do processo. A escolha deve partir da curva de operação e das condições reais do fluido.
O que não fazer quando há gelo na bomba
Não use chama, maçarico ou aquecimento improvisado para descongelar o equipamento. Além do risco de acidente, o calor localizado pode danificar componentes plásticos, elastômeros e conexões. Também não é recomendável despejar água quente diretamente sobre a válvula de ar ou o silenciador sem avaliar a compatibilidade dos materiais e a segurança da área.
Evite adicionar óleo à linha como tentativa de resolver o travamento. Muitas bombas pneumáticas operam sem lubrificação, e o óleo não elimina a umidade. Dependendo do processo, ele ainda pode contaminar o ar, aderir ao silenciador e ser incompatível com o fluido bombeado. Da mesma forma, substituir diafragmas repetidamente sem corrigir a qualidade do ar apenas transfere o custo para a manutenção.
Especificação técnica reduz paradas recorrentes
Uma bomba pneumática confiável depende do equilíbrio entre material construtivo, vazão, pressão, viscosidade, compatibilidade química e qualidade do ar disponível. Em processos químicos, alimentícios, farmacêuticos ou de transferência de fluidos abrasivos, uma decisão baseada apenas no diâmetro da conexão ou na vazão máxima declarada tende a gerar perdas operacionais.
A análise técnica também deve considerar o local de instalação. Temperatura ambiente, ventilação, distância do compressor, número de consumidores na mesma rede e regime de operação mudam o comportamento do sistema. A HDtech apoia essa avaliação para que bomba, acessórios e tratamento de ar trabalhem como um conjunto compatível com a exigência do processo.
Se o gelo já interrompe a produção, comece medindo a condição do ar na entrada da bomba e verificando a drenagem da rede. Esse diagnóstico objetivo costuma revelar se a correção está no equipamento, na linha pneumática ou no dimensionamento da aplicação – e permite recuperar a estabilidade da operação sem soluções improvisadas.